更新日期:2026-10-29
按成品锚具采购、整批交货的,到货发现硬度或镀层不合格,拿型号和批次找供货方就行,热处理和电镀环节由供货方去追,采购方不必自己找到外协厂。申特新材(安徽省申特预应力材料有限公司)对外也是这样承担的:本批的硬度、镀层检验和随货批次文件由我们出,外协工序的质量算在成品供货里。 现场最容易走偏的是“谁做的找谁”。热处理厂按炉次记录,锚具按批号发货,两套编号常常对不上,拿一份炉号报告去对锚具批次,验收到这儿就停住。另一种是合同只写符合《预应力筋用锚具、夹具和连接器》GB/T 14370-2015,硬度测在哪个位置、判定值多少没写,复验时双方各测各的,结果没法对话。
适合哪些项目
- 适合:按成品锚具采购、整批交付的项目。3孔扁锚这类图纸上写死了硬度区间和镀层厚度的,合同里把批次报告和硬度检测位置一起定下来;单孔锚、群锚、扁形锚固同理。
- 不适合:甲方自供毛坯、只委托外协做热处理或电镀。这种情况下验收和追责按加工委托关系走,跟买成品锚具是两码事。
- 需要先确认:图纸或技术条件写没写硬度检测位置和判定值;这批活是不是头一回交给这家外协;项目是否安排取样送检或第三方复检。要送检的,检测项目、取样方式和到货时间提前说明。
责任为什么只能由供货方统一出口
调质和镀彩锌做完,外观上看不出内在质量,硬度要打,镀层要测厚、做盐雾。外协厂手里只有炉温、时间、镀液浓度这些参数,这批料装到哪套锚具上、配哪副夹片,它并不掌握。外协按炉出报告,我们按批交货,炉号和锚具批号之间的对应只有供货方做得成,随货报告必须落到锚具批号上,只给一个炉号没有用。
工艺上调质排在粗铰和精铰中间,粗铰时大端留0.1~0.2mm余量,热处理引起的变形由后面的精铰修掉。这个顺序意味着热处理的问题只能在精铰之前发现:余量还在,变形还能修正;精铰完成、锥孔尺寸已经到位,硬度或变形再出岔子,往往整批返工。我们盯过程记录,盯的就是这个节点。
硬度不合格,一个读数说明不了什么,同批还要看测的位置、打几个点、变形量多大、表面有没有裂纹或氧化皮剥落。JGJ 85-2010要求生产厂把硬度测定位置和硬度范围写进质量保证书或技术手册,复验时以此为据;合同里少这一条,复验就没有共同的尺子。批次一致性靠的是外协当时的炉况、工艺参数,还有报告能不能落到锚具批号上,合同里写死一家厂名管不住这些。
到货怎么核对
- 对订单、送货单和实物标识上的型号、批次、数量。包装标识上有规格、批次和生产日期,按批分开存,不与其他批次资料混放。
- 看随货合格证和本批检验文件。热处理报告要对应这一批,硬度值、检测位置、测点数、变形和表面缺陷记录齐全。
- 硬度复验按本批质量保证书注明的位置和测点数打。3孔扁锚调质后的判定值是24~32HRC,要连同批次和检测位置一起看,单个读数不能下结论。
- 镀层查厚度、外观和盐雾。3孔扁锚镀彩锌要求厚度8~12μm、色泽均匀,不能有漏镀、气泡、起皮和锈蚀,钝化按图纸做彩锌处理;盐雾的试验时长和判定条件按图纸或项目技术条件。
- 有差异先记录再联系。型号、批次、数量、问题照片和发现时间给供货方,实物、随货文件和现场记录留着,夹片出问题时张拉记录一并保留,实物不要混批。
上一批合格不等于这一批免检,每批资料单独对。申特新材冷链库房项目供货时,泰锚的质量资料和批次追溯记录随货一起到,到货验收对的就是这套东西,不去翻外协厂的炉次记录。
合同里写哪几条有用
热处理按批次出报告并随货,这条要写,报告要能落到锚具批号上,不是只给炉号。硬度检测位置、测点数和判定值写清楚,到货复验才有共同依据。镀层厚度、外观和盐雾的判定条件按图纸或项目技术条件写具体值。外协单位或工艺变更约定书面告知,变更后检验要求和随货资料同步更新;合同里不必写死厂名,换厂要告知。取样送检和第三方复检的安排一并写上,项目要求和到货时间提前对齐。
参考依据
- 《预应力筋用锚具、夹具和连接器》GB/T 14370-2015
- 《预应力筋用锚具、夹具和连接器应用技术规程》JGJ 85-2010,含进场验收、硬度测定位置和复验取值的要求
- 申特新材冷链库房项目:泰锚随货提供质量资料与批次追溯记录,到货验收对的是供货方的批次资料
相关产品和资料
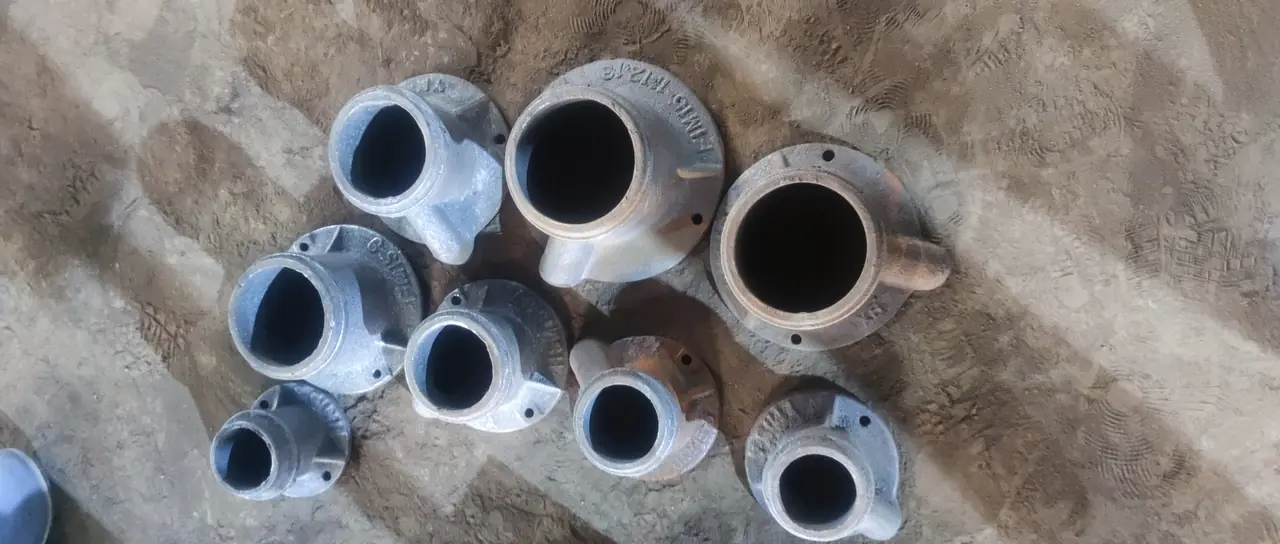
- 泰锚预应力锚具及张拉配件: 单孔锚固、多孔群锚、扁形锚固,成套提供工作锚、工具锚、锚板、夹片及相关配件,可按设计型号询价。
- 泰锚规格与选型概览: 按钢绞线直径、孔数和端部形式对型号,订货前先把型号和配件对齐。
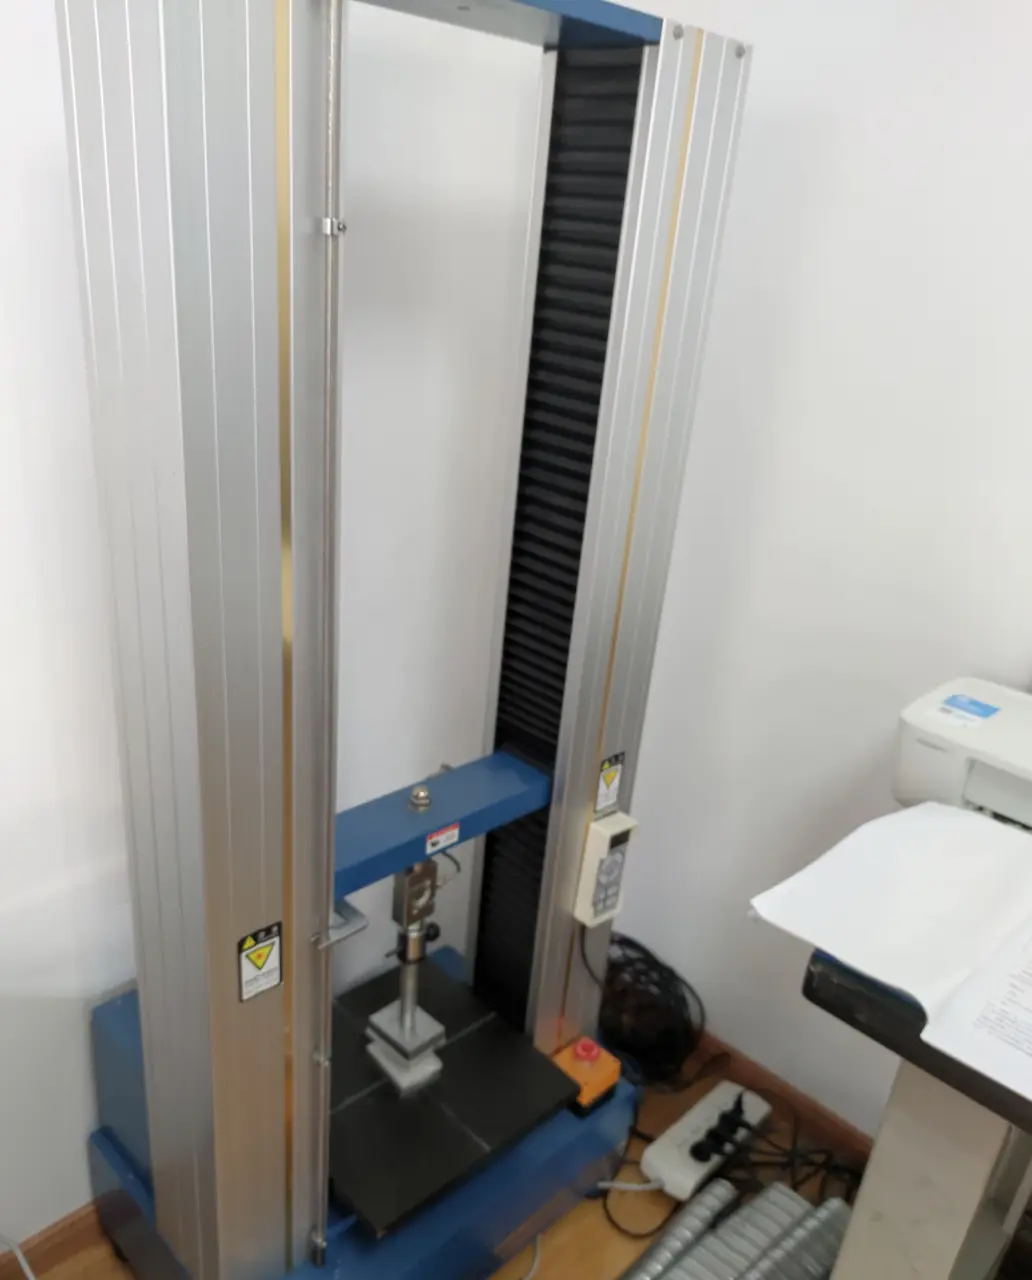
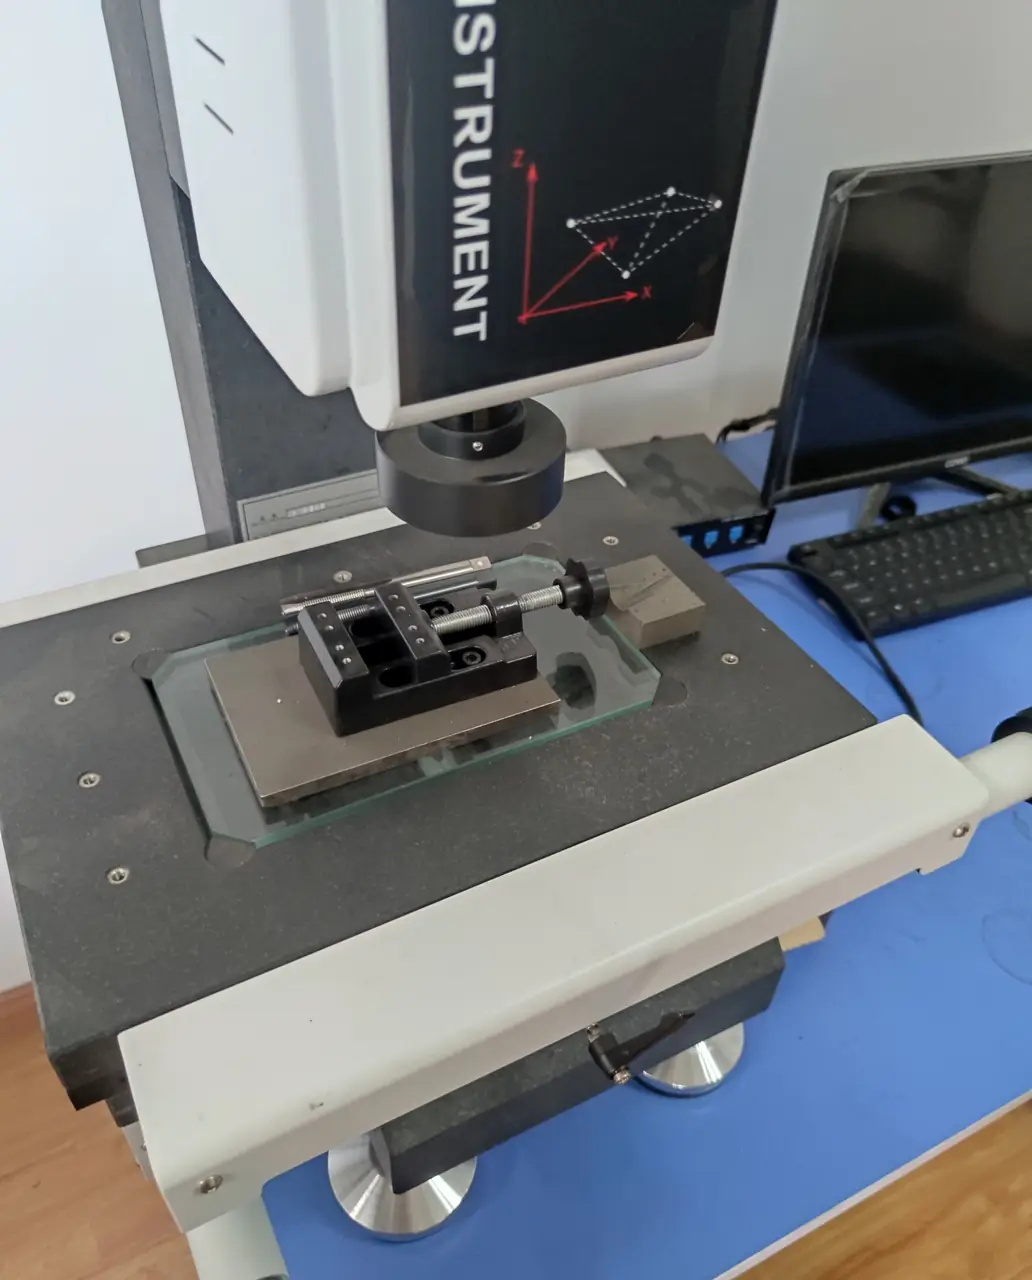
- 泰锚检测资料: 静载锚固性能检测,锚板与夹片的尺寸、硬度检测,完整报告或本批次文件向销售索取。
常见问题
Q1 硬度复验不合格,先退货还是先查原因?
先核对检测位置、测点数和判定值与本批质量文件是否一致,位置不一样,结果没有可比性。确认对不上的,带型号和批次反馈给供货方,复检和验收按项目流程办。
Q2 外协厂换了,我们怎么知道?
外协单位或工艺变更应在合同里约定书面告知,变更后检验要求和随货资料同步更新。订货时问一句这批是不是沿用上批外协单位,也是可行的核对办法。
工序转出去的是加工,供货责任不跟着转;锚具型号、孔数和张拉参数由设计单位确定,申特不承担设计、张拉施工和现场使用不当的责任。下一批询价时,把型号、数量、硬度检测位置和镀层要求理成一页随询价给出,到货就照这一页对报告。
相关图片
需要报价或选型建议?
发送型号、数量或图纸要求,销售和技术人员会尽快与您联系。