更新日期:2026-11-03
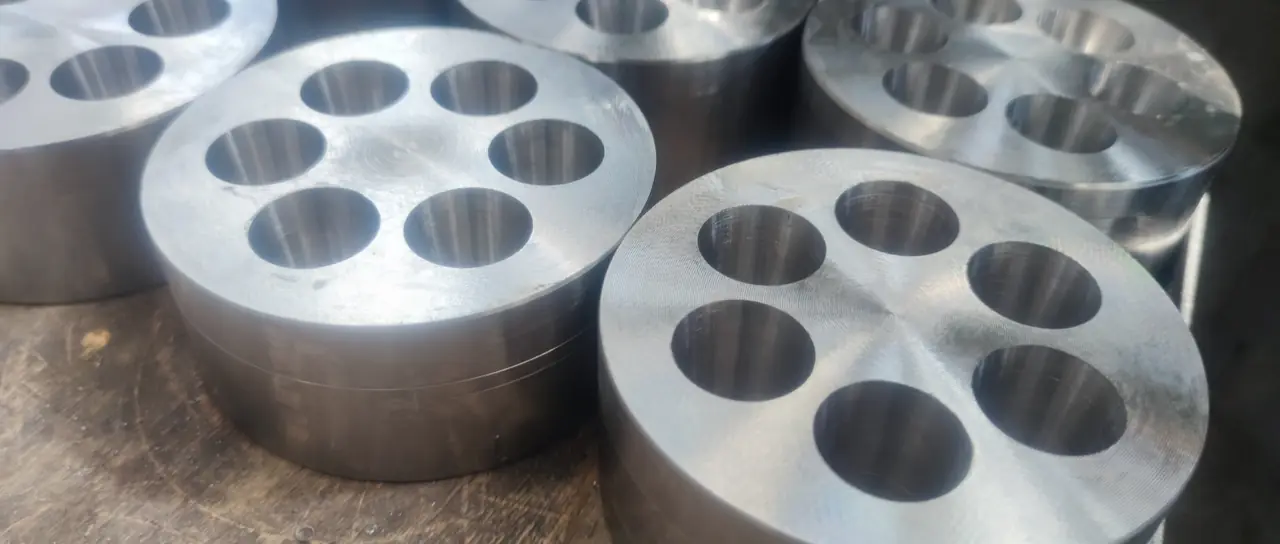
要洗,而且在封样送检之前洗完,不能等检测室替你处理。锚板内锥孔和夹片内、外表面用汽油或煤油洗净,再装组装件、封样。申特新材送检泰锚锚具时,清洗也排在封样之前。检测室的说法成立;效率系数不达标如果只记在防锈油上,别的原因就被漏掉了。 夹片的齿面咬住钢绞线,外锥面压在锚板锥孔里,力由这里传出去。锥孔和夹片之间只要隔着一层油膜,摩擦条件就和干态不同,夹片跟进、咬合都不实在,油泥还会挤进齿槽。现场碰到的情况多是:重洗一组再送,数据回到合格线,便认为原因查清了;数据没回来,又转头怀疑锚具。这两个结论都下得太快。
适合哪些项目
下面这些只针对送去做静载锚固性能试验的组装件,别处不一定这么办。
适合的情况:进场复验、型式检验、监督抽检,需要把预应力筋-锚具组装件送到检测机构做静载锚固性能试验的,锥孔和夹片按试验的要求清洗。
不适合的情况:现场张拉。工作夹片从包装盒里取出来、去掉泡沫就能直接装,不需要洗掉防锈油;预应力束较长、要反复张拉锚固的,反而会在锚板锥孔里薄涂少量润滑剂,让夹片容易跟进和退锚,也便于多次锚固。把试验室那套清洗要求照搬到工地,方向就弄反了。不过无论试验还是现场,锥孔和夹片上沾泥浆、带浮锈都不能接受。
需要先确认的:锚具型号与孔数、钢绞线公称直径与根数要和图纸对得上。只要有一项不符,先把图纸版本和指定型号记下来找相关方澄清,别拿名称相近的型号顶替。型号本身不对,表面洗得再干净,做出来的也不是这组锚具的数据。
送检前怎么处理
- 确认组装件里装的是工作锚板、工作夹片和钢绞线,不含工具锚。工作夹片是二片式,工具夹片是三片式,两种件不能替换使用,工作锚也不能当工具锚反复用。
- 锚板内锥孔、夹片内表面和外表面都用汽油或煤油洗,不留污垢和杂物。只把锚板擦一遍、夹片原样装上去,等于没做。
- 检查锥孔和夹片,不能粘泥浆或其他杂物,不得锈蚀,有轻微浮锈也得清干净。送检钢绞线表面带锈的,组装前同样要除锈。
- 清洗在封样之前做完。见证取样按《预应力筋用锚具、夹具和连接器应用技术规程》JGJ 85-2010 第5.0.3条执行,在监理见证下取进场数量的3%且不少于5套,连同钢绞线及夹片组成组装件封存送检;封条一贴,这道工序就结束了。
我们的做法是洗净后擦干,再装组装件、贴封条。要是等检测室拆包时才看到油,这批油是出厂带的还是运输途中沾上的,就分辨不清了。
指标不达标,先查这几处
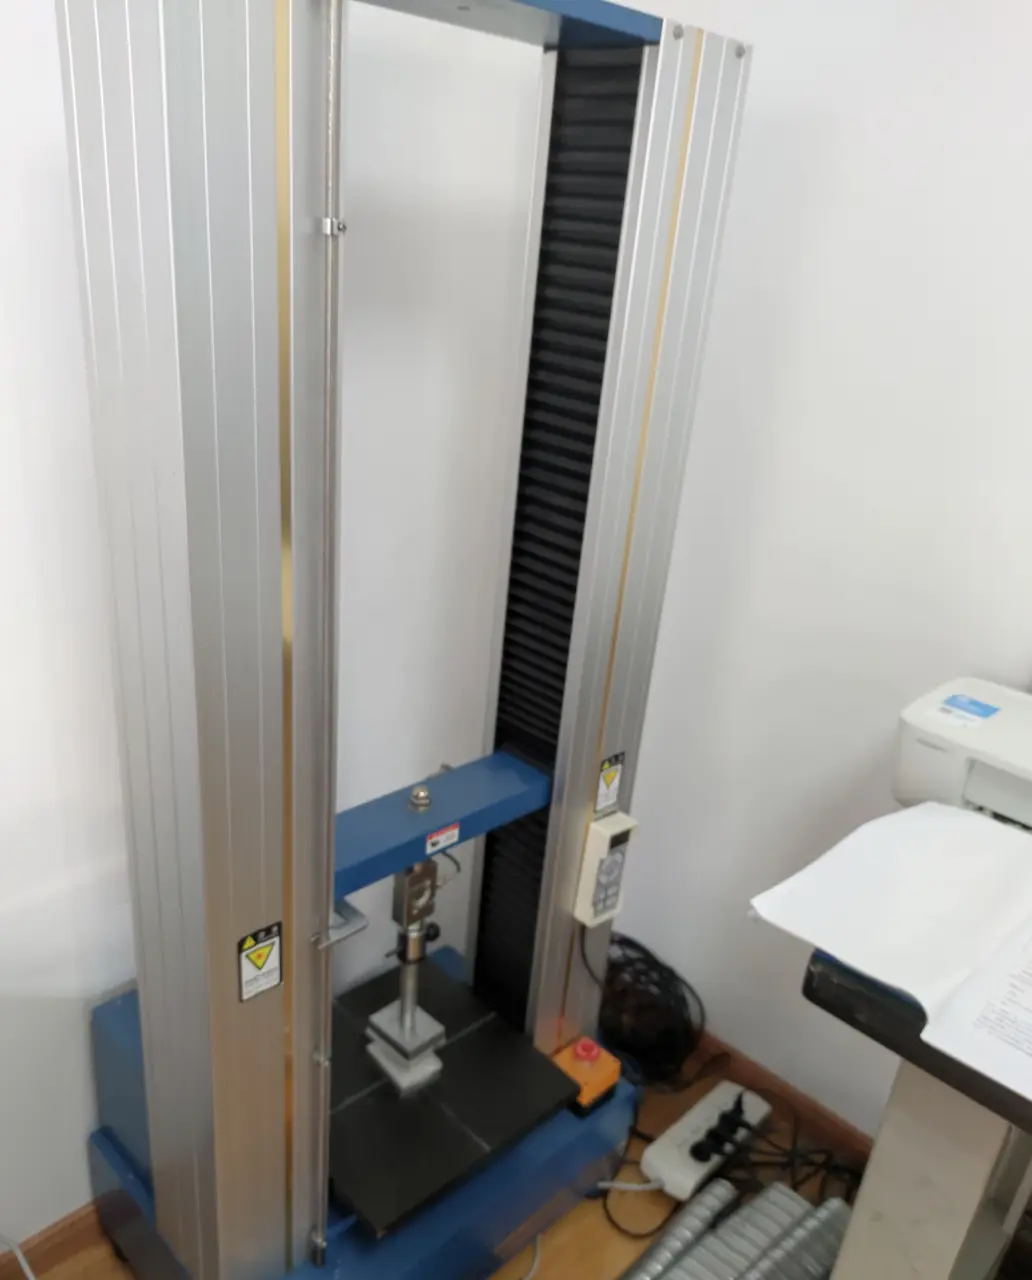
判定看两个数:锚固效率系数ηa≥0.95,试件破断时的总应变εapu≥2.0%。三个组装件得逐个满足,不能取两个好的平均了事。
先看断口位置和钢绞线母材的实测最大力。断口离试验夹具钳口不到30mm,或者母材实测最大力本身就有出入,都会改变效率系数的计算结果,这一步是判断数据本身可不可信。
再看三个组装件各束钢绞线的初应力是否均匀。多孔锚具里各束受力不匀,常见的后果是个别钢绞线先断,整组跟着失败,这跟锚具表面有没有油是两码事。然后拆开看夹片齿槽和锥孔里有没有油泥、杂物、浮锈,核对件有没有装错,再查加载和持荷记录:应力到0.8fptk后持荷1h,期间每20~30min测一次相对位移,Δa和Δb能保持稳定才说明锚固可靠。这一段记录在不在、数值稳不稳,比事后一句“表面有油”能说明的问题多。
确定不合格,先把型号、批次、数量、问题照片和发现时间记下来,实物和随货文件一并保留,再往下分析。
委托单上把处理状态写清楚
委托单上写明锚具型号与孔数、钢绞线公称直径与根数、组装件套数,再加一行送检前的处理状态:锥孔和夹片内外表面已清洗,无油污、无泥浆、无浮锈,注明处理日期;封样记录里对应写上取样数量、封存时间和见证人信息。这行字不是用来免责,是把样品送到检测室时的状态固定下来,检测室、监理和送检方事后不用互相猜。
项目需要随货质量文件的,订货时把项目要求、检测项目和到货时间一并说明,合格证、出厂检验资料和适用的型式检验报告才好按批次安排。公开页面挂的是历史样品节选,本批次文件向申特新材销售索取。
参考依据
- 《预应力筋用锚具、夹具和连接器》GB/T 14370-2015
- 《预应力筋用锚具、夹具和连接器应用技术规程》JGJ 85-2010
- 《混凝土结构工程施工质量验收规范》GB 50204-2015
- 泰锚锚具静载锚固性能检测,承检机构为国家建筑工程质量监督检验中心、北京铁科工程检测(铁科院)
- 锚板与夹片尺寸、硬度检测,承检机构为国家建筑工程质量监督检验中心
相关产品和资料
- 泰锚预应力锚具:覆盖单孔锚固、多孔群锚、扁形锚固及配件,按设计型号询价,随货附质量资料。
- 随货质量文件:按批次对应提供合格证、出厂检验资料和适用的型式检验报告。
- 采购询价信息清单与到货资料核对清单:把型号、数量、批次和随货文件一次对清。
常见问题
Q1 洗过之后放两天再送检,表面又起一层浮锈,算不算处理过?
不算。轻微浮锈照样要清掉,装组装件之前再查一遍。洗完擦干放在干燥处保管,不要敞着搁在潮湿场地。
Q2 第一次不合格,换一家锚具能不能解决?
通常解决不了。换之前先把型号、钢绞线、载荷和环境要求统一,再比对试验条件和配件;不能凭一项试验结论判断整套系统可互换,替代要按设计要求确认。前面几处没查清就换品牌,多半是把同一组试验重做一遍。
申特新材是材料供应商,泰锚锚具和随货检测资料按批次提供,锚具设计、现场张拉施工和锚具使用不当不在材料供货范围内。下一组送检前,先把锥孔和夹片洗净,委托单上写好处理状态,再封样。
相关图片
需要报价或选型建议?
发送型号、数量或图纸要求,销售和技术人员会尽快与您联系。